花岗岩自动化切割生产线
从毛板上料到成品码放全流程自动化:智能锯切、自动顶推、吸盘抓取、平移码放、自动计数,24 小时连续生产,1 条线替代多人、多班次的人工环节。
一条产线,解决五个老问题
① 招工难、留人难 人力
石材加工劳动强度大,切机旁搬板码放是「重体力 + 重复性」岗位,年轻人不愿干、老工人干不动。整线自动化后,重体力岗位由设备替代,工人转做值守与巡检。
② 产能受限于人 效率
人工码放节拍取决于体力与班次,晚间、节假日难以连续。自动化产线 24 小时连续运行、节拍恒定,同样时间产出更稳定、更可预期。
③ 搬抬风险高 安全
花岗岩板材单件几十至数百公斤,人工搬抬极易扭伤、砸伤,也是工伤赔付与用工纠纷的高发区。整线做到「人板分离」,运行过程无人工搬抬。
④ 板材损伤与纠纷 质量
人工倒运磕碰是板材破损、色差投诉的重要来源;计数靠人点,结算纠纷多。真空吸盘无损搬运 + 自动计数码单,板损与账目都有据可查。
⑤ 管理靠人盯 管理
产量、库存、码单靠日报纸记录,管理者看不见实时数据。产线可对接数字化看板,产量与状态随时可查(选配)。
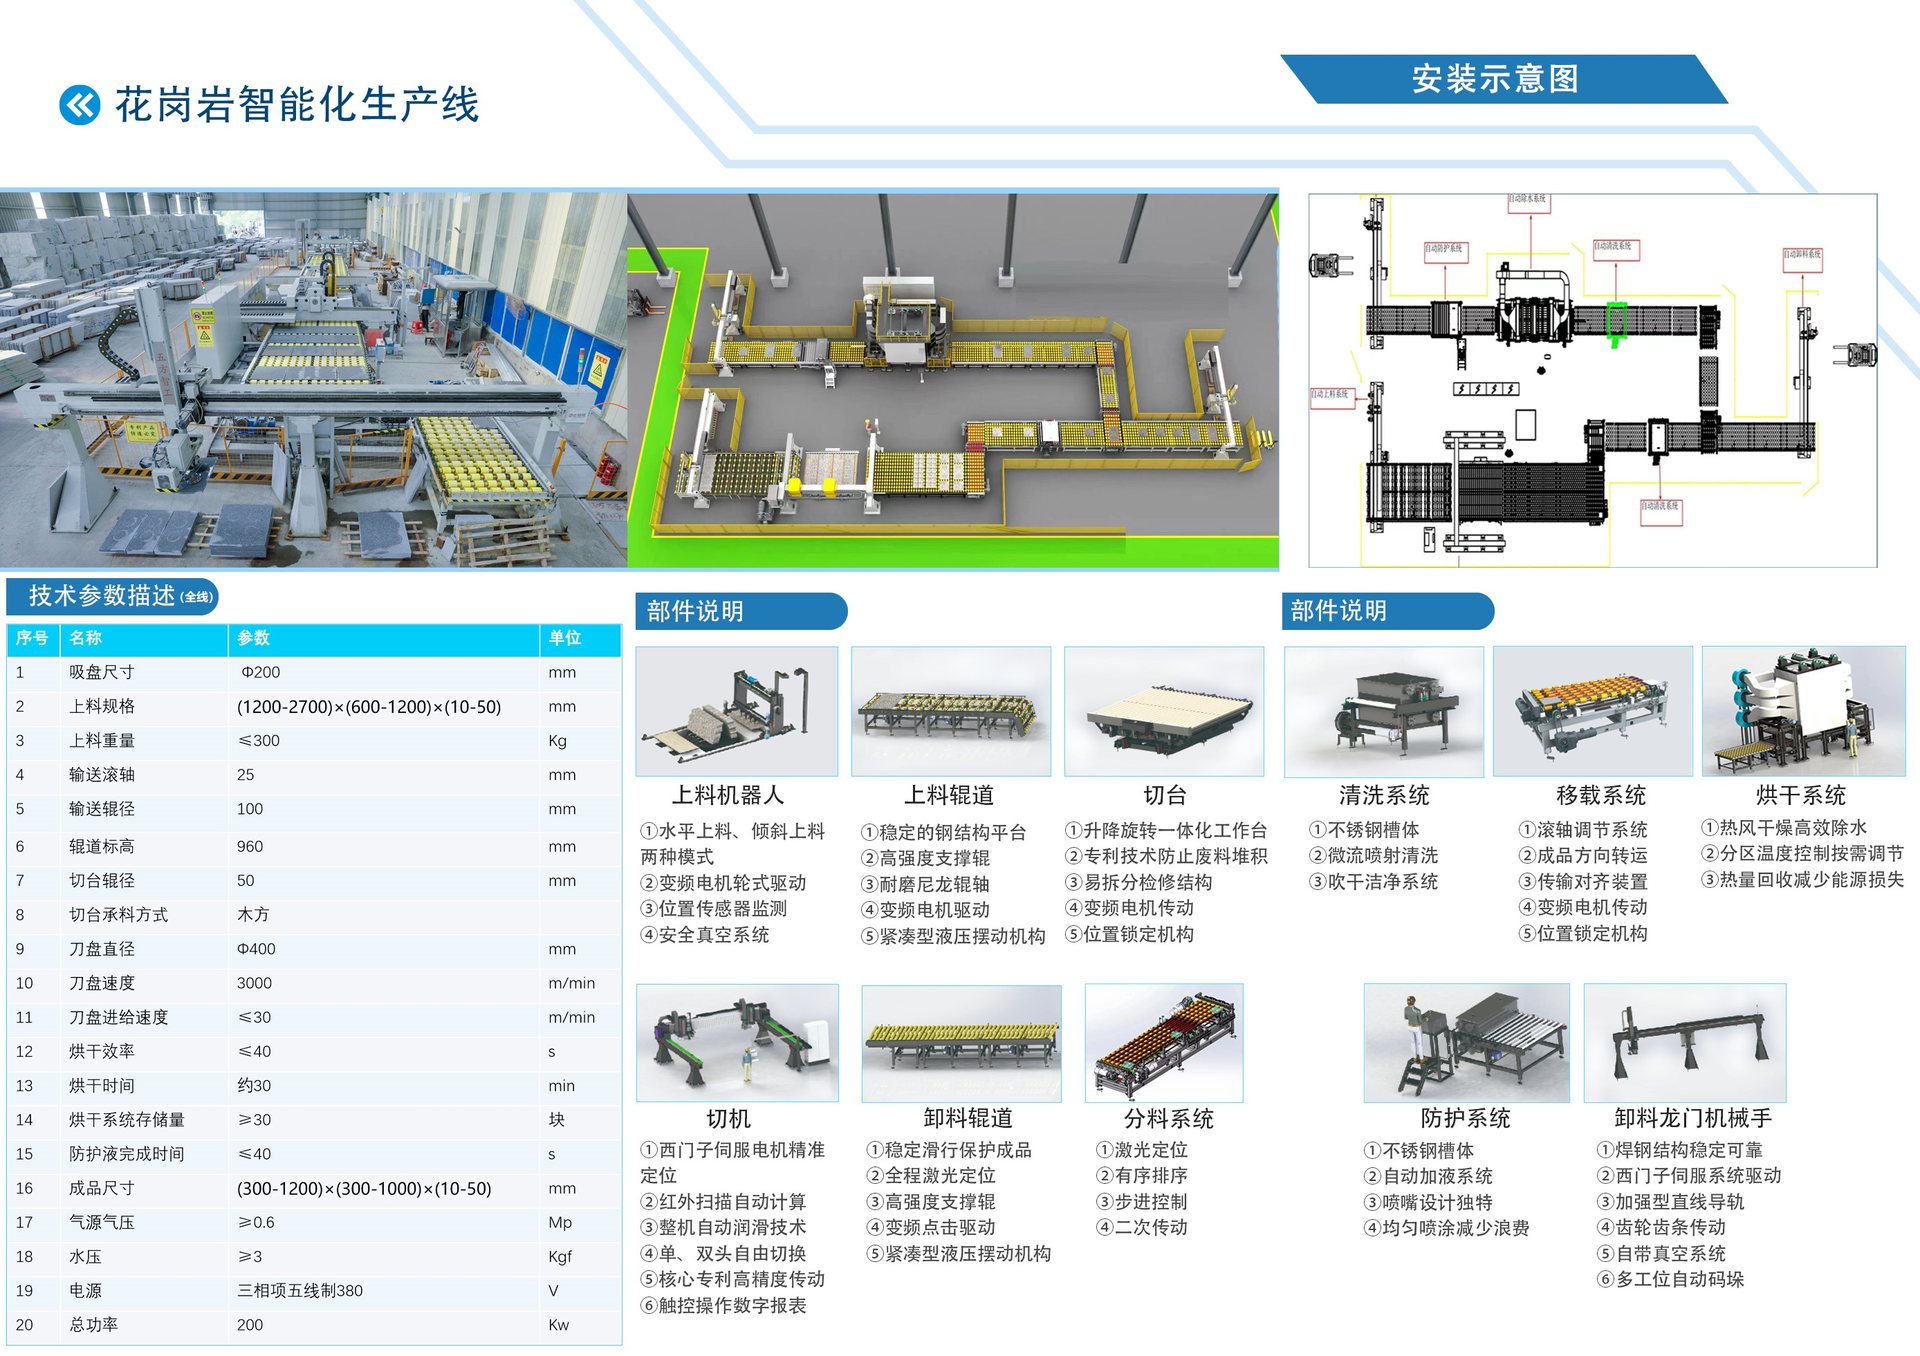
核心工位组成
按真实产线顺序排列,可结合车间现有设备裁剪组合(例如只做「切机后段」:分料—清洗—码放)。
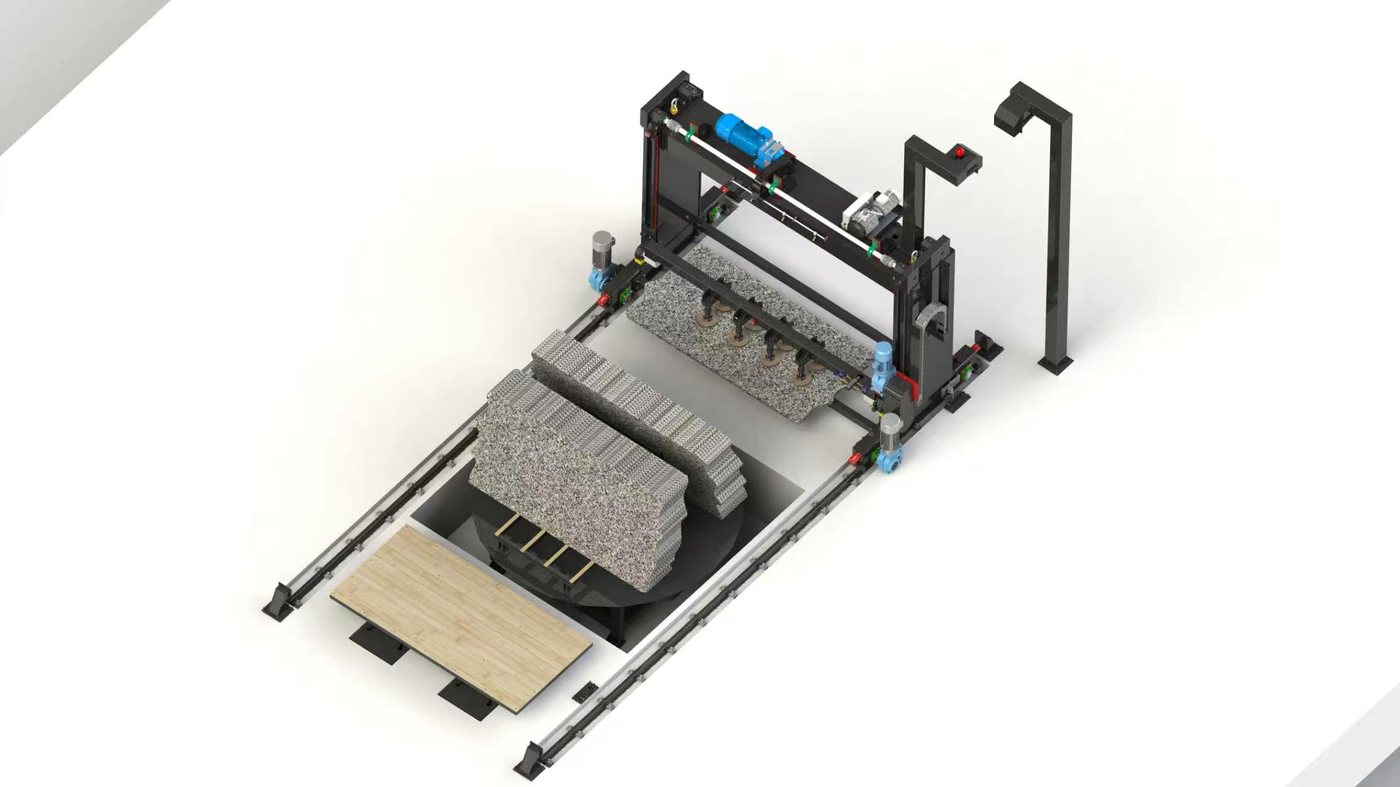
智能上料
上料机器人与辊道协同,毛板自动进给至切机,替代人工抬板上台。
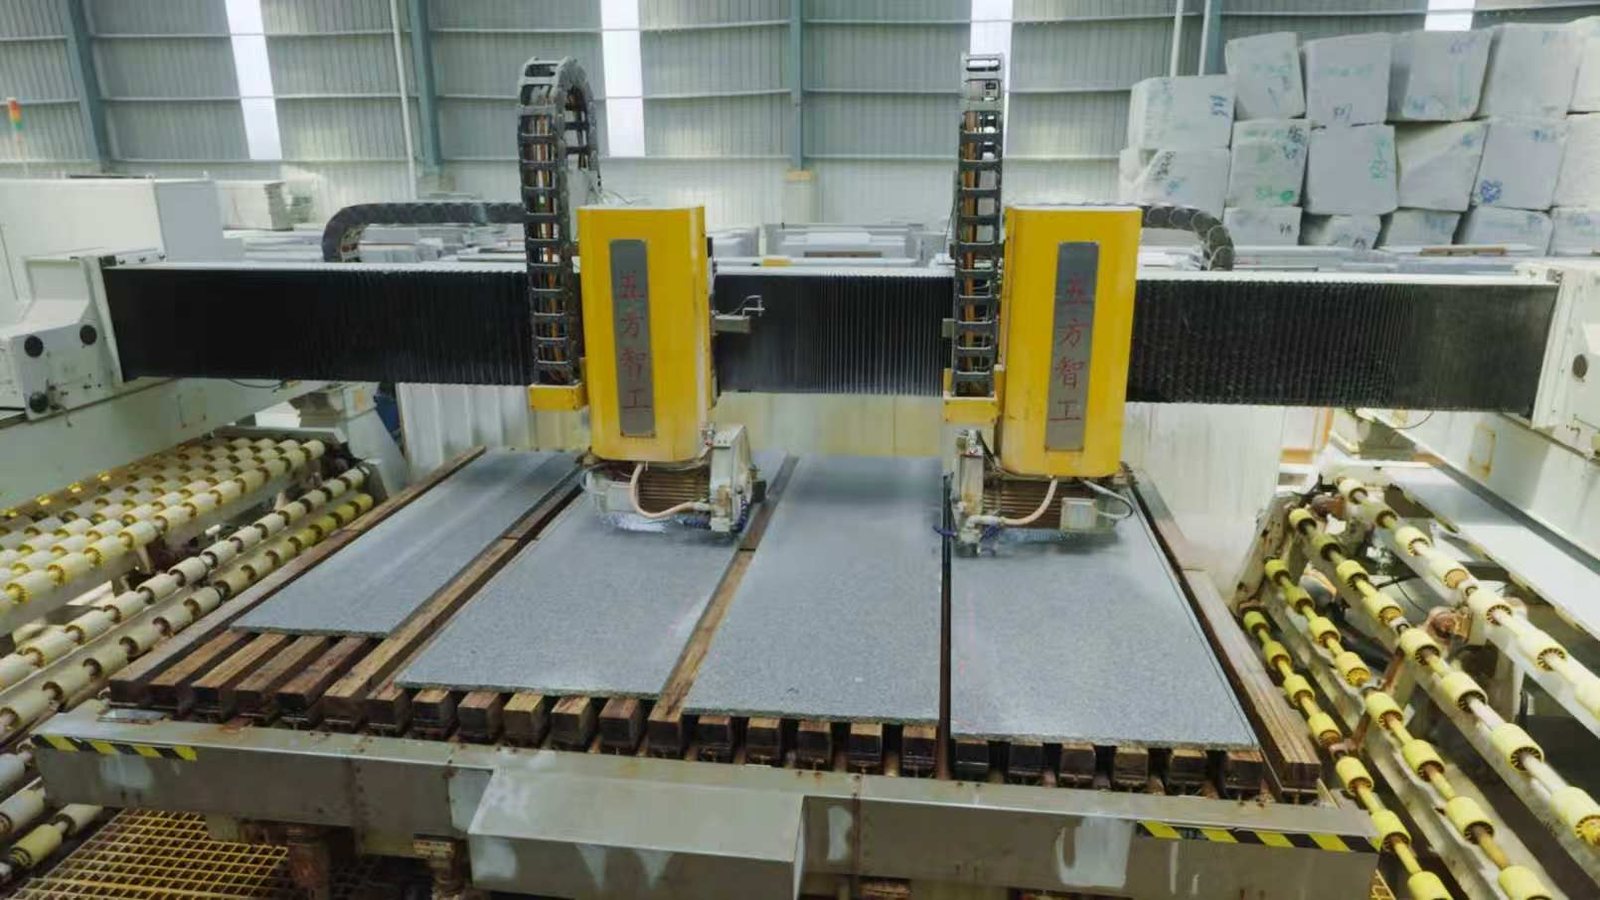
高精度锯切
数控切机按排版执行切割;可配置锯切深度控制(约 1/4 板厚)为顶推分板做准备。
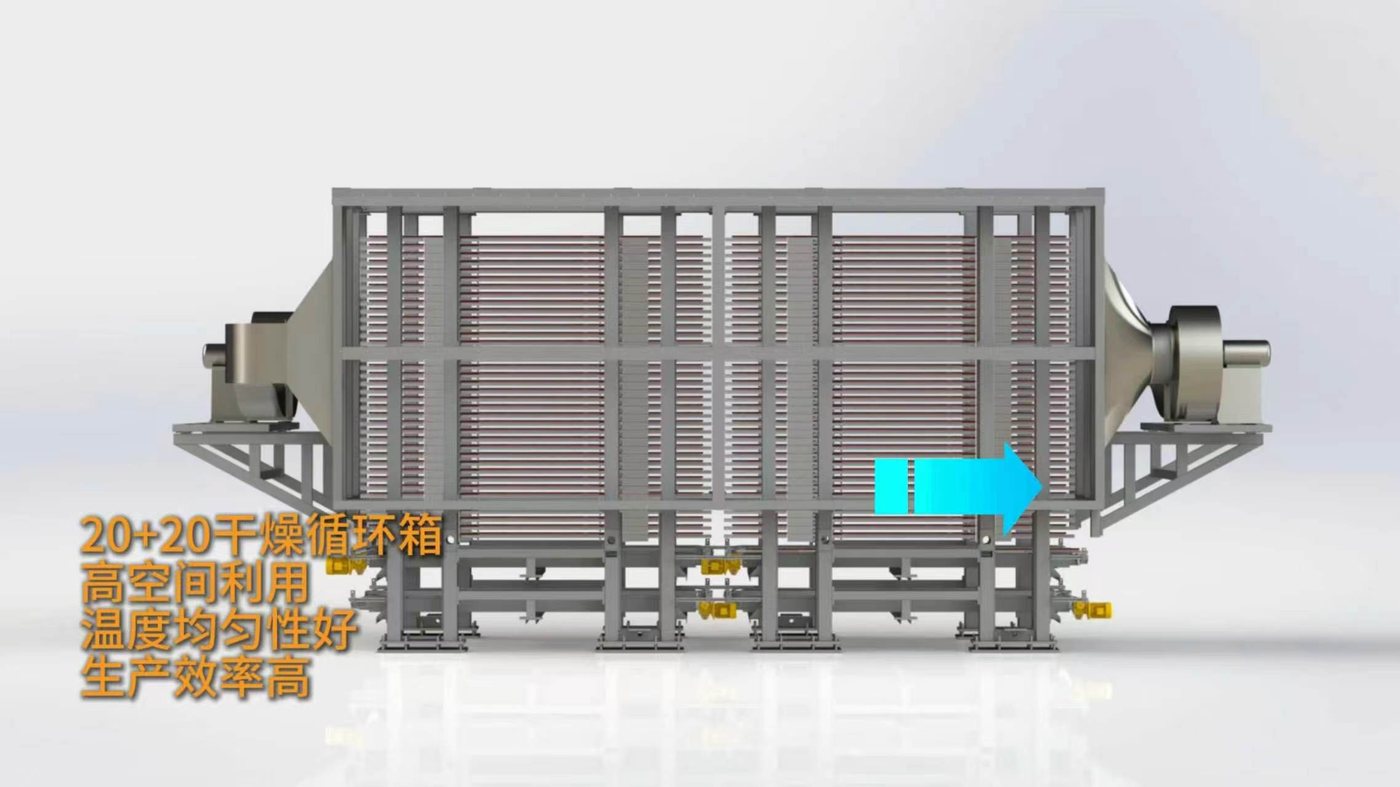
自动分料
切后板材经分料系统自动分流、按规格归位,无需人工在切机旁搬运。
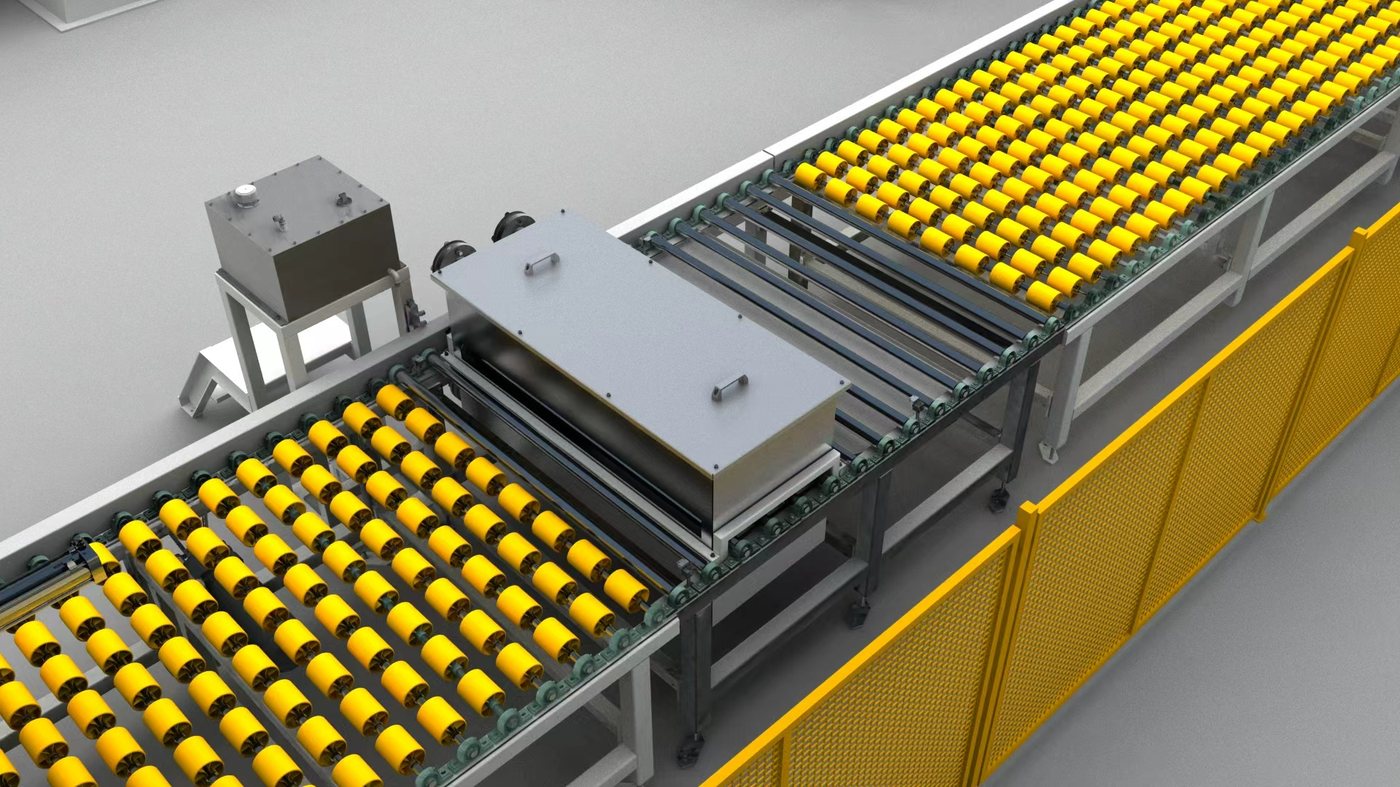
板材清洗
清洗系统去除切割泥浆与粉尘,保证板材表面洁净进入后续工序。
烘干与防护
移载与烘干系统处理水膜,防护段按需作业,为码放与包装做准备。
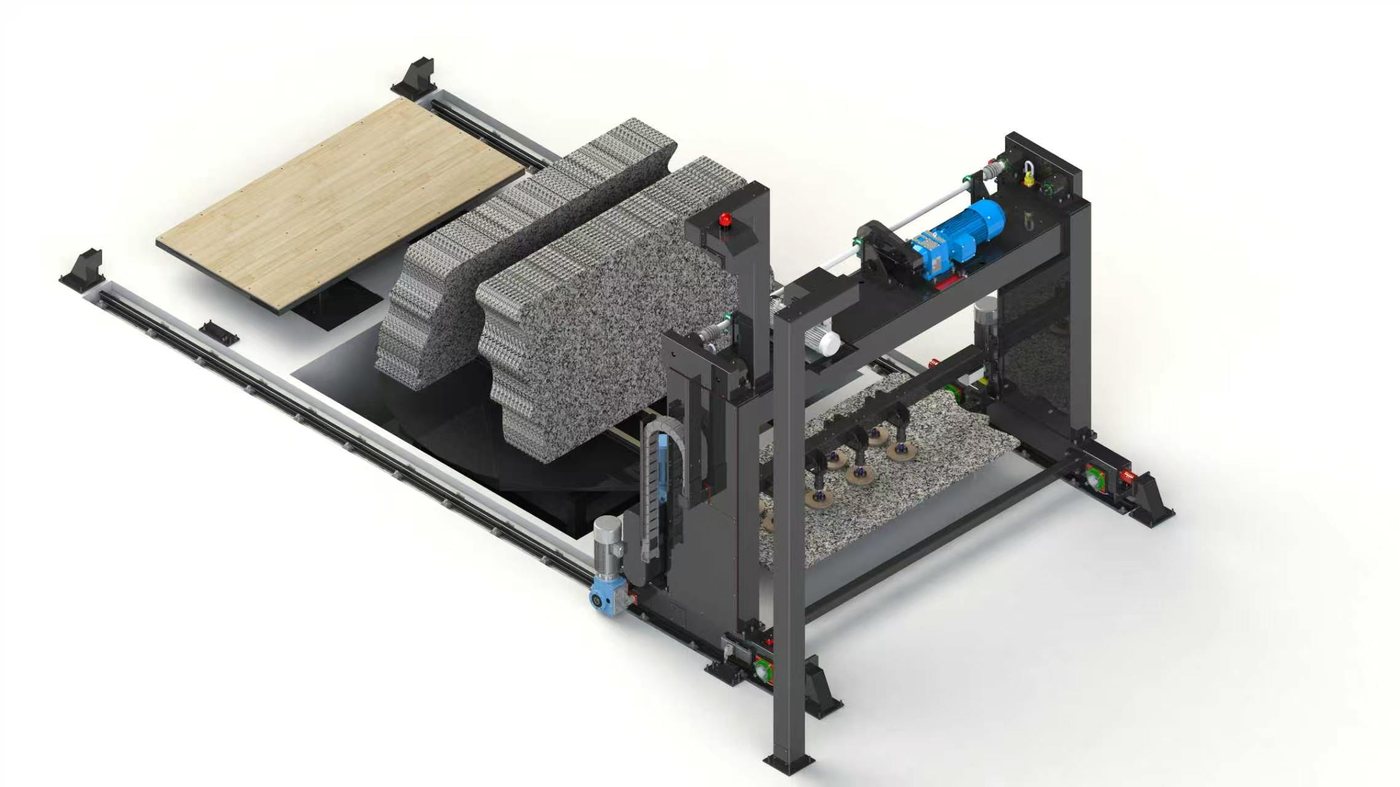
龙门吸盘码放
真空吸盘龙门机械手自动码放至托盘/垛位,自动计数并生成码单。
说明:整线为「方案级产品」,实际工位组合、设备布局与产能按客户车间定制。工程师可提供标准工位组合与按需裁剪两种配置供选择。
一条板走过的 5 个动作
这是整线自动化的核心工艺逻辑,也是设备设计、验收与日常运维的说明书。
切机自动执行排版切割
按订单排版自动切割花岗岩板材;需要分板时,锯切深度精准控制在板厚约 1/4 处,为机械分板预留断裂路径。
气动顶推分离板片
切好的板片由气动顶推机构沿预留切缝轻推分离,替代人工撬板,动作平稳、不伤板边。
真空吸盘无损抓取
真空吸盘龙门机械手按板面条件自动抓取单片板,吸力可调,花岗岩、大理石、人造石均可适配。
自动平移至码放位
机械手平移板材至托盘或码垛位,按码放规则自动排布,全程无人工接触、无搬抬动作。
自动计数生成码单
每一片板的码放自动计数,码单实时生成——「今天出了多少片、每垛多少片」不用再人工点。
整线六项优势
领先的设备性能
面向花岗岩工况设计,动作节拍稳定,关键部件按重载工况选型,国内先进、可量产交付。
全自动连续运行
24 小时连续生产,卸板节拍恒定,摆脱体力与班次限制。
人板分离 · 零搬抬风险
运行过程无人工搬抬环节,从根上消除砸伤、扭伤类工伤风险。
数字化管理
产量与码单自动生成,可对接云端看板,管理者随时掌握车间数据。
高性价比
同等功能下投入约为意大利同类进口设备的 1/3,国内维护与配件响应更快。
灵活适配定制
适配花岗岩、大理石、石灰石、人造石等材质;板长、产线组合按车间定制。
同样一块板:人工班 vs 自动化线
以常见「1 台切机 + 码放后段」场景对比(标准工况测算,实际以现场核算为准)。
| 对比项 | 传统人工(2–3 人码放) | 自动化切割生产线 |
|---|---|---|
| 码放节拍 | 受体力影响,波动明显 | 恒定节拍,稳定输出 |
| 连续作业 | 受班次与体力限制,夜间产能低 | 24h 连续运行,可无人值守 |
| 岗位人力 | 码放环节 2–3 人/班,两班 4–6 人 | 1 人巡检可看多台,人员转岗值守 |
| 工伤风险 | 搬抬砸伤、扭伤高发 | 人板分离,无搬抬动作 |
| 板材损伤 | 倒运磕碰难避免,破损靠「认」 | 真空吸盘无损搬运,磕碰可追溯 |
| 计数与码单 | 人工点片,结算纠纷多 | 自动计数,码单自动生成 |
| 新人培养 | 熟练工培养周期长、流失快 | 简单培训即可值守,不依赖老师傅 |
注:上表为定性对比,具体人力节省与产能提升数值,由工程师按您的板材规格、排产班次与车间布局出具测算表。
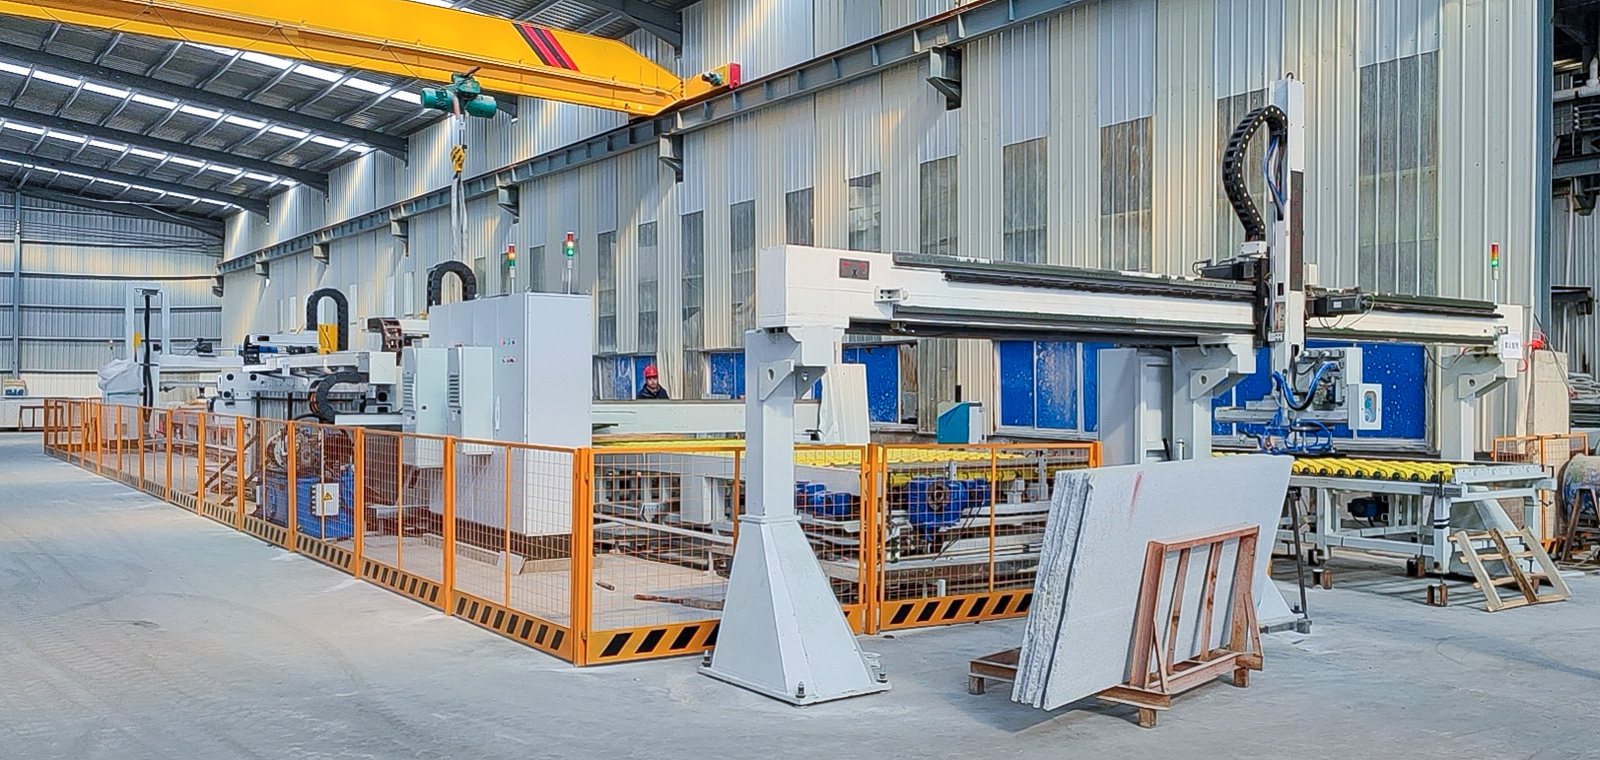
产线运行实拍
花岗岩加工厂现场连续拍摄画面(如需更多案例影像请联系我们)。
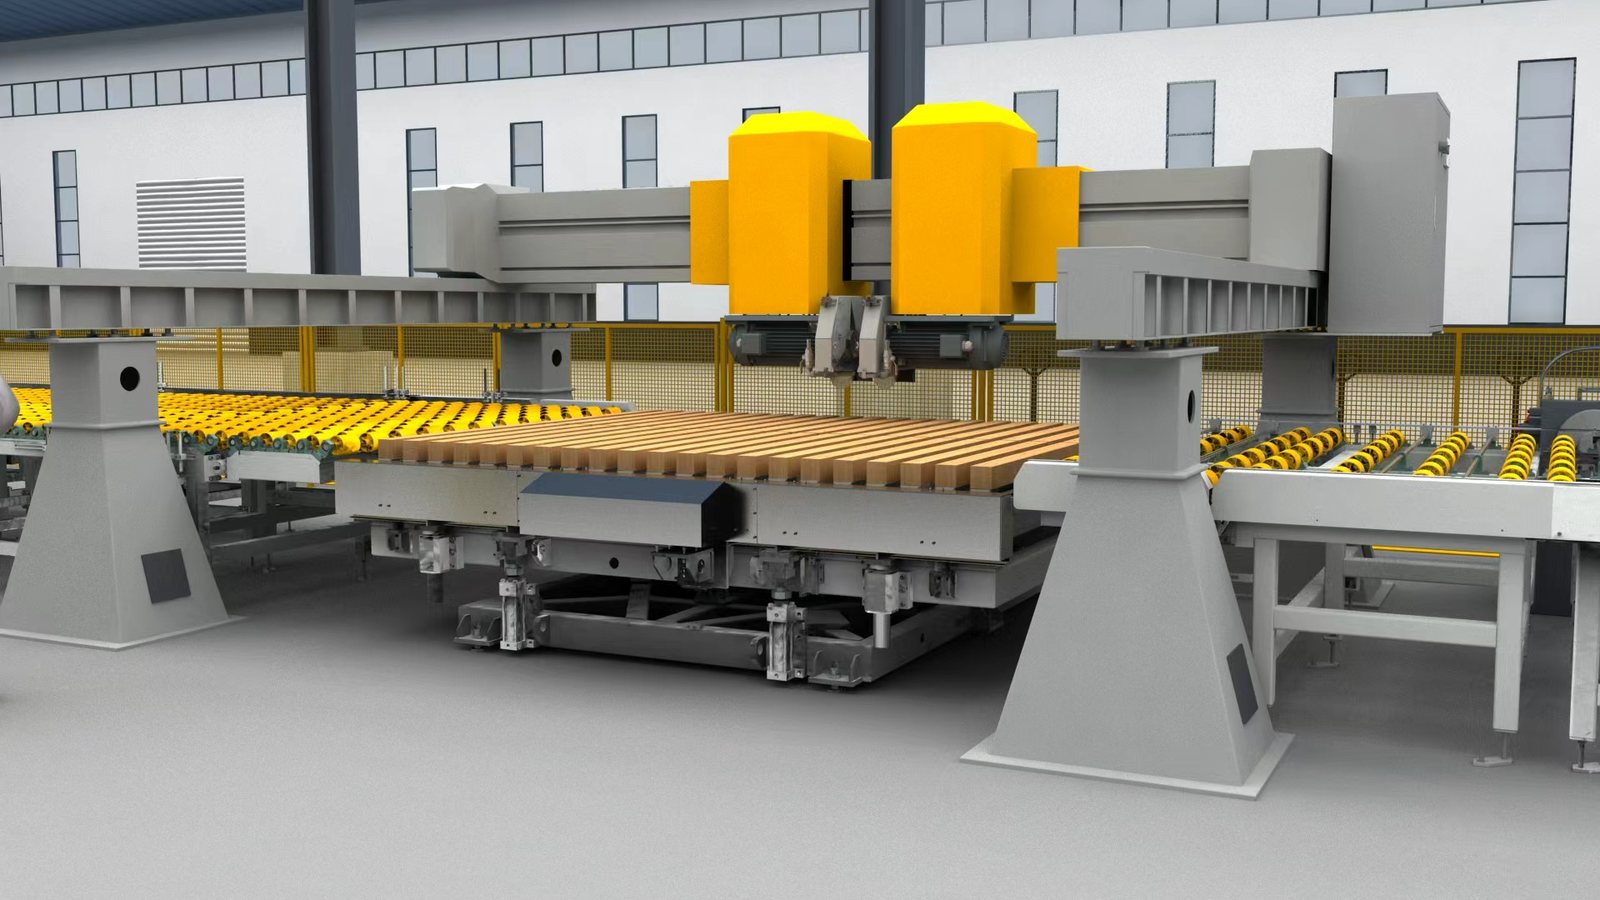
切割工位作业
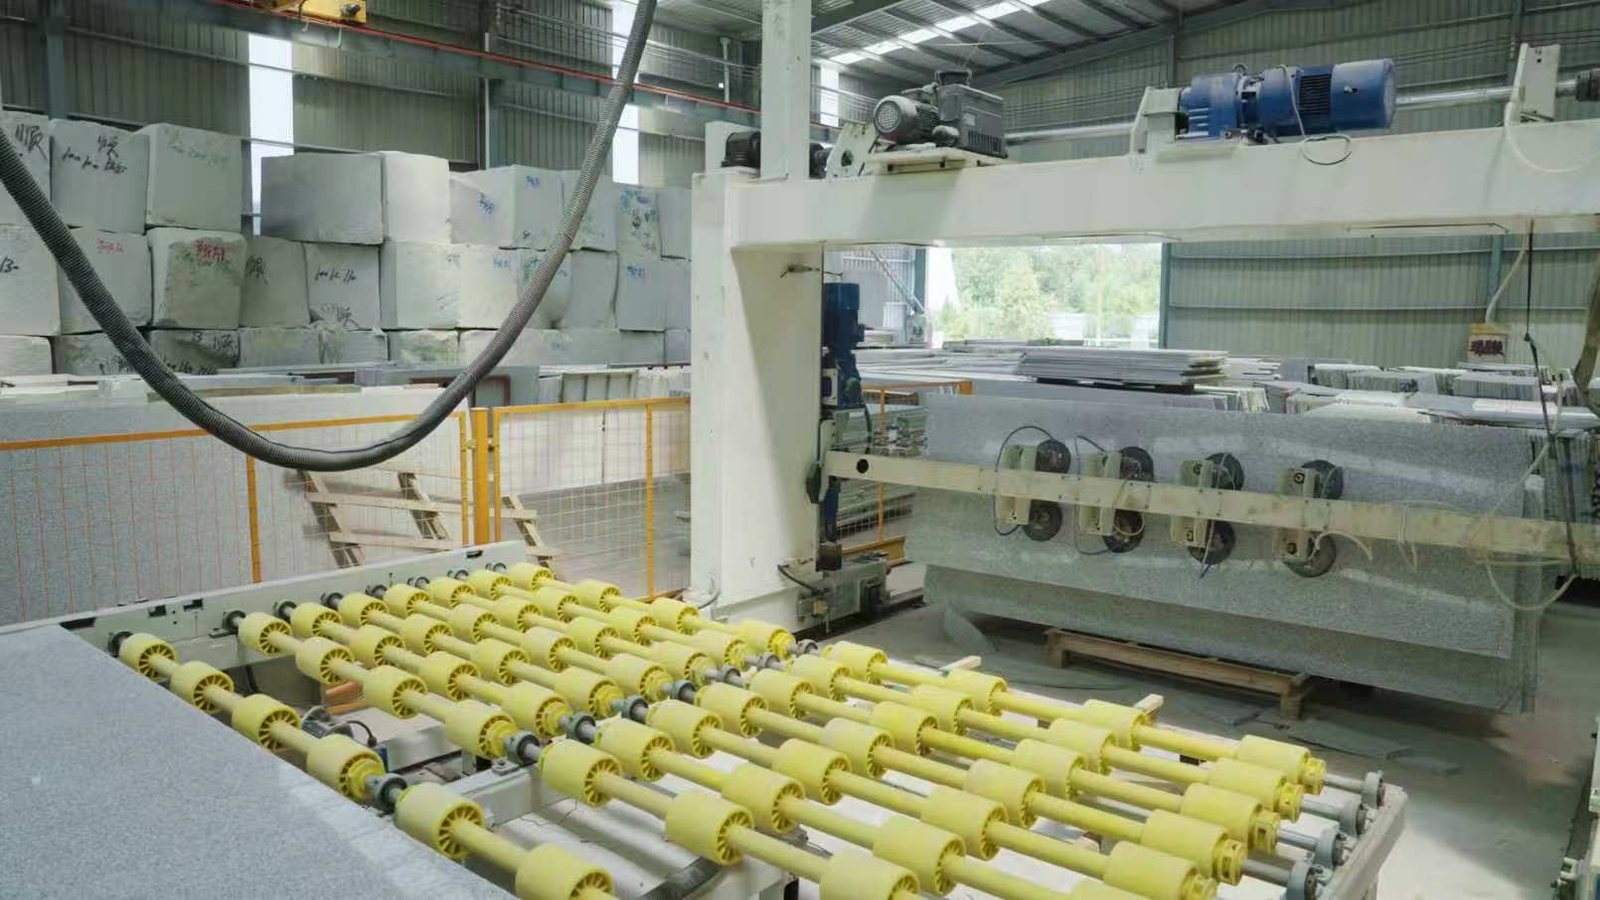
分料与输送
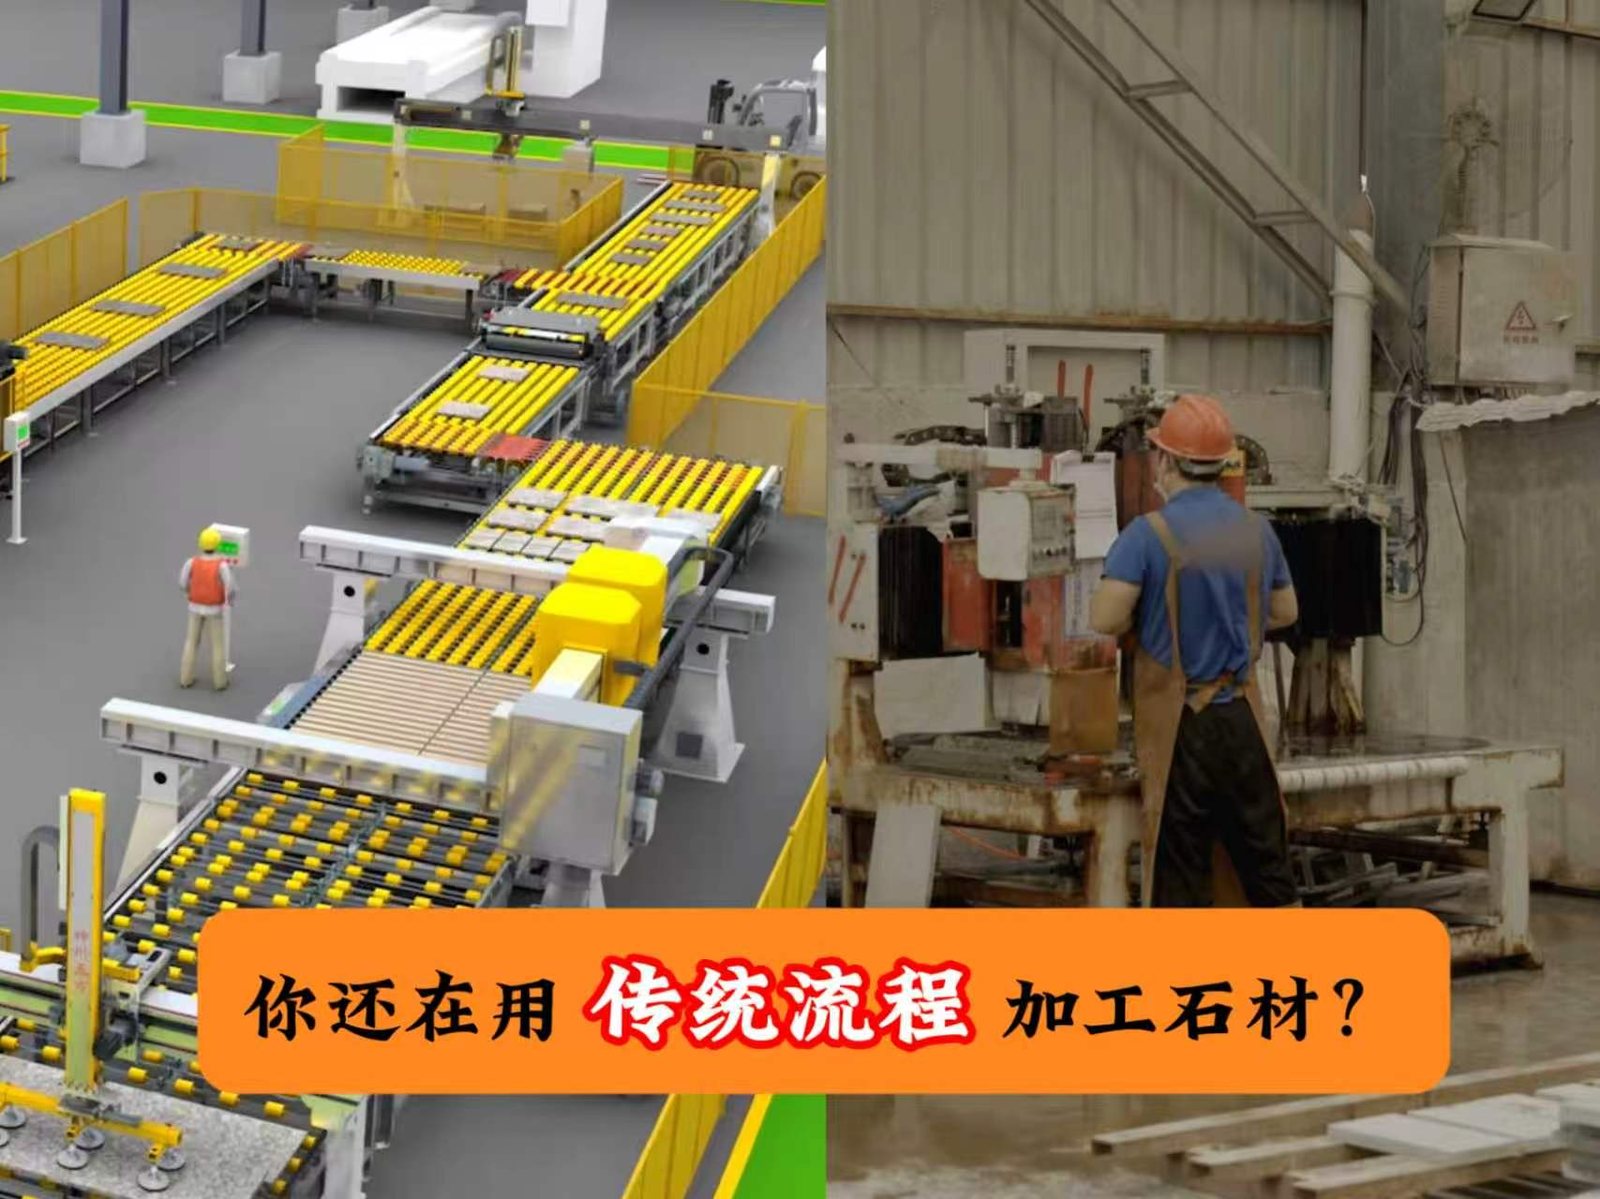
清洗与移载
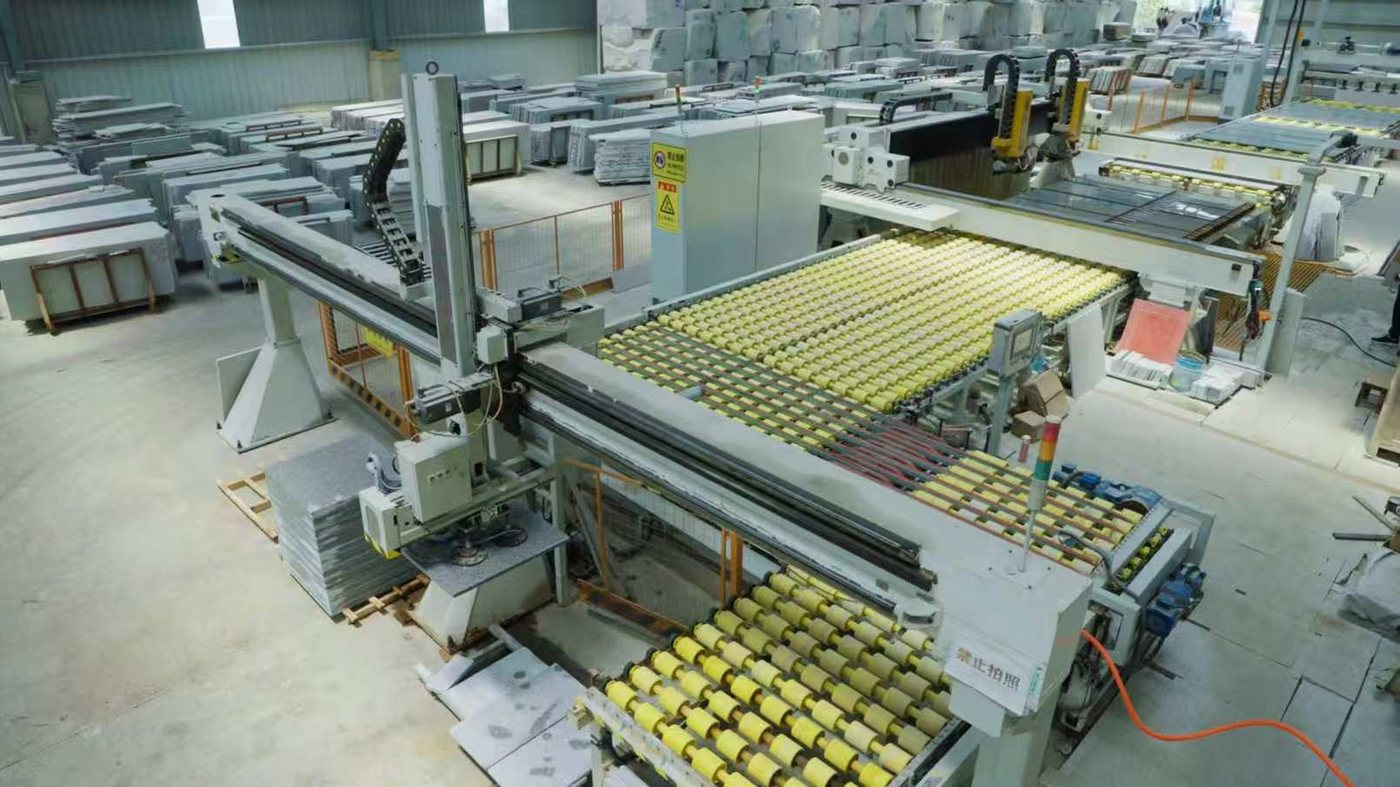
龙门码放作业
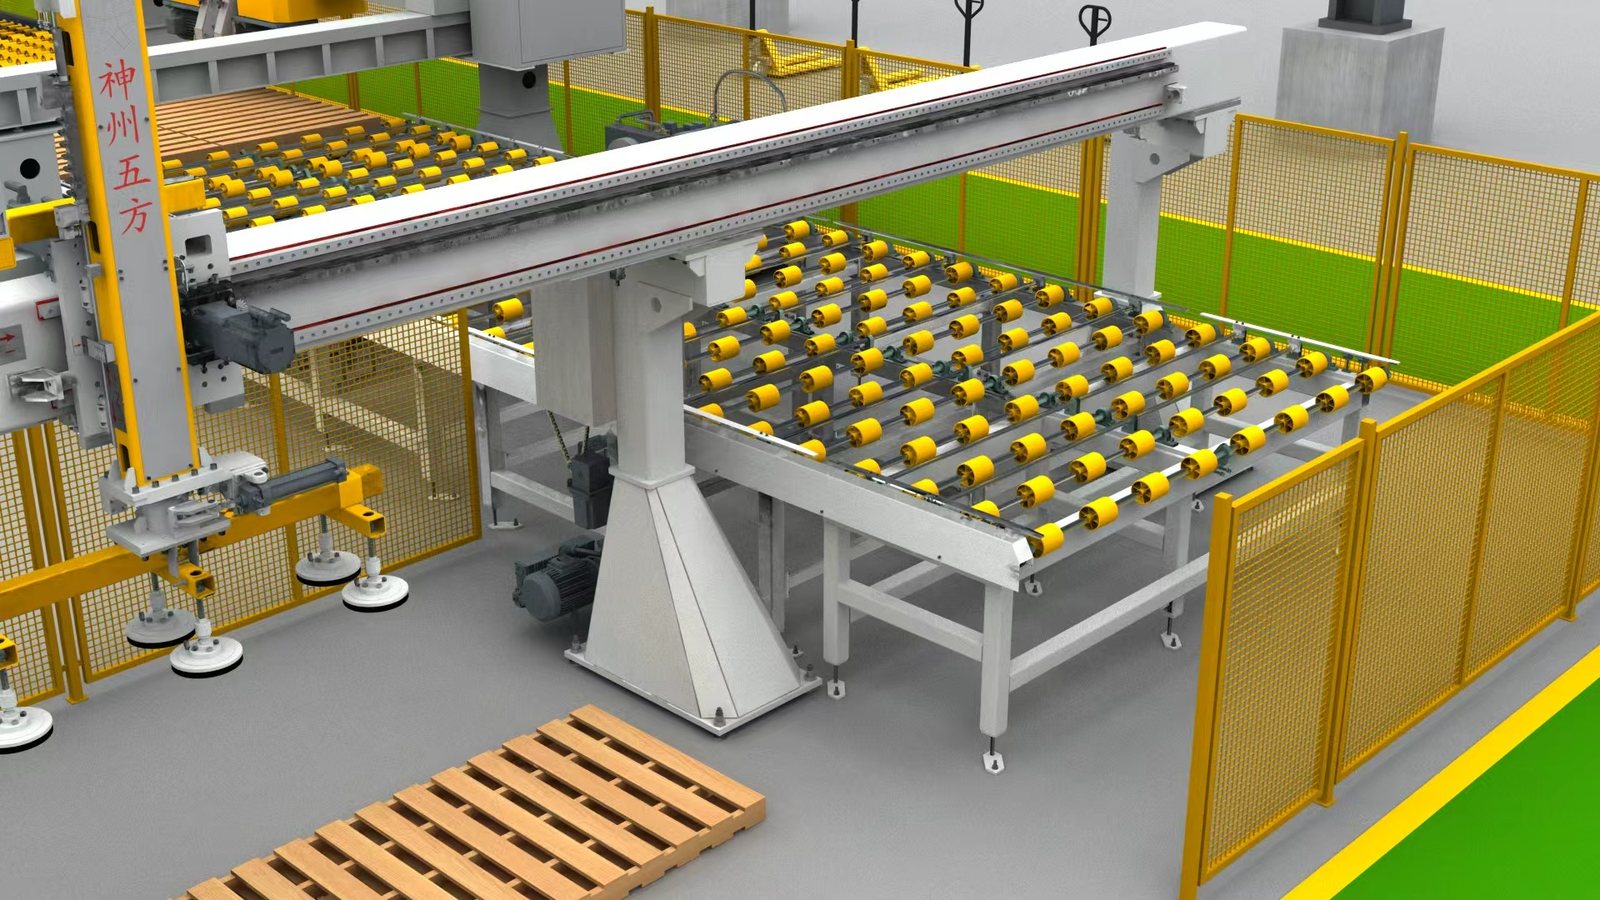
卸料龙门机械手
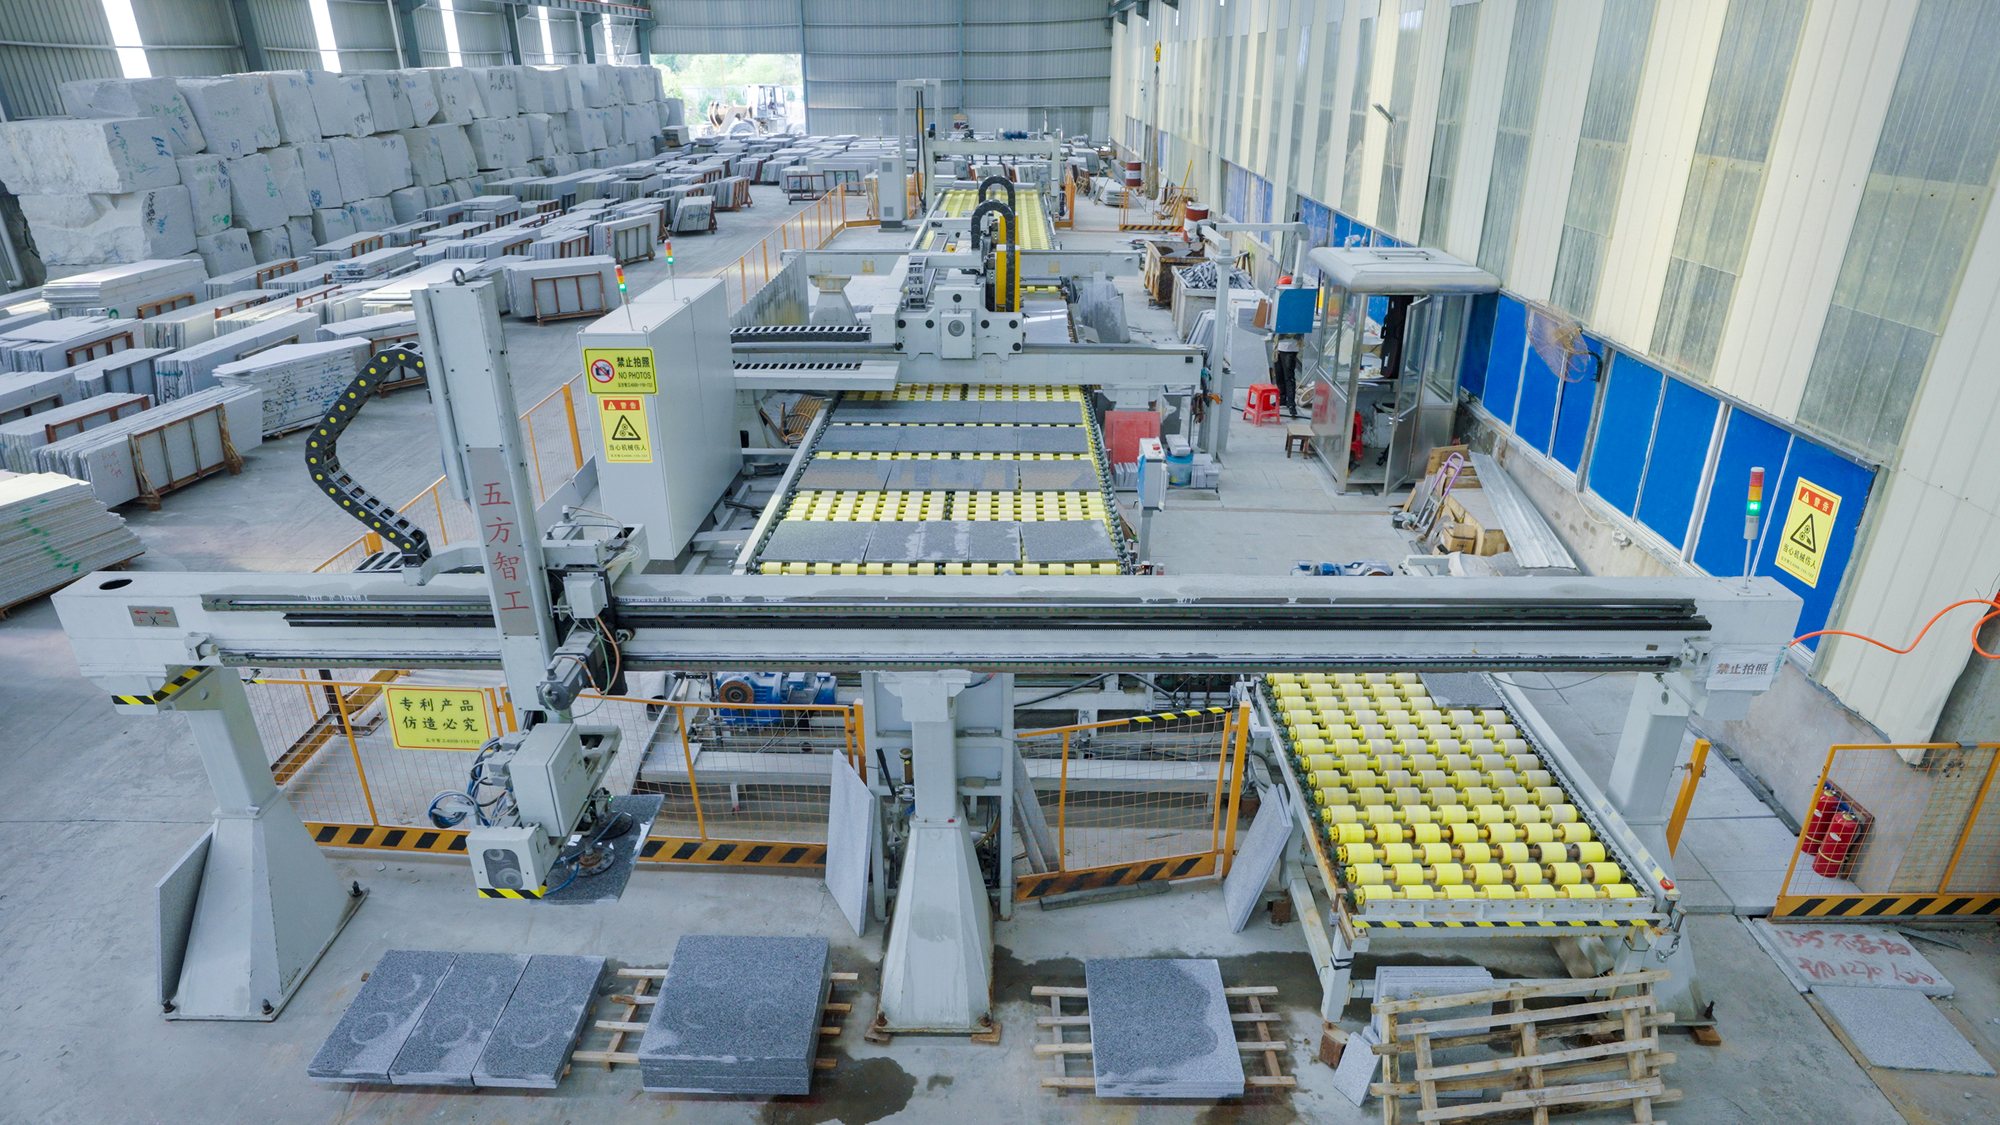
真空吸盘抓取细节
常见问题
想算一算整线能省多少人力?
把车间尺寸、切机数量与产量要求发给我们,工程师免费出布置图与测算表。